镀锌高强钢兼顾强度与防腐,却给电阻焊出了难题:锌层受热先汽化,飞溅、气孔、虚焊随之而来。对做电控与工艺的工程师来说,这本质是一个"热输入时间尺度"与"相变温度差"的匹配问题。本文从锌层汽化机理出发,给出以短放电、压力匹配、能量分层为核心的放电参数设计思路,并附正交试验设计与踩坑记录。
一、镀锌层的物理矛盾
锌的沸点约 906℃,远低于钢的熔点量级。焊接区升温时,镀锌层先于母材汽化。若热量释放不均匀或加压时机不当,锌蒸气在液态金属中急剧膨胀并裹挟熔融金属喷出,形成飞溅。飞溅不只破坏外观,还会在焊点内部留下气孔,埋下虚焊隐患;车间随后增加的打磨工序又带来尺寸偏差与粉尘。从控制角度看,抑制飞溅的方向很明确:缩短锌蒸气有足够时间膨胀的窗口,也就是把有效放电时间压缩到热扩散之前,同时让电极压力在汽化发生前形成有效约束。
二、放电参数设计的三个变量
单点能量由W = ½ · C · U² 决定,但真正影响飞溅的是能量投放的"形状"。变量一是放电时间:储能焊典型小于 20 毫秒,让锌层在极短时间内完成冶金结合;变量二是加压时刻与压力曲线:压力不足则约束弱、易飞溅与回牙,压力过大则熔核被压薄甚至挤出;变量三是能量分层:对较厚镀层可用预压或阶梯能量,先建立稳定接触再释放主能量,减少瞬时锌蒸气爆破。三者需联动标定,单拧电压往往按下葫芦浮起瓢——飞溅少了,虚焊又来了。
| 现象 | 优先排查变量 | 调整方向 |
|---|---|---|
| 飞溅明显 | 放电时间、加压时刻 | 缩窄脉冲、提前加压 |
| 虚焊、扭矩不足 | 能量、接触电阻 | 修磨电极、复核窗口 |
| 焊点发黄 | 热输入偏大 | 压缩通电时间 |
| 螺母需回牙 | 热影响区过大 | 降低热输入、稳加压 |
 |
三、正交试验与工艺卡
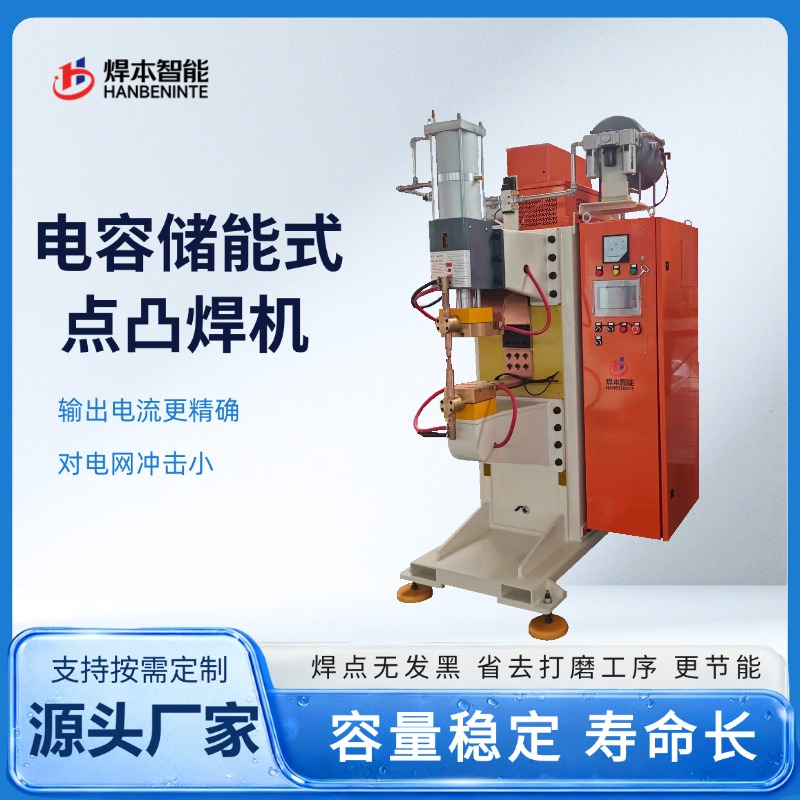
以固定材质与板厚为基准,对放电能量、加压时刻、保压时间三因素各取三水平做正交试验,以飞溅发生率、熔核直径、镀层连续性为指标评分,选出稳定区间。焊本智能的高强钢镀锌无飞溅工艺即围绕上述映射做参数匹配,并用试焊数据持续校准窗口。把结果写成工艺卡:明确材质、板厚、镀锌层状态、能量窗口、压力曲线、合格判据与检验方法,换班换人才能复现。对多车型、多零件并行的产线,进一步按"材质—板厚"归入参数族,新工件先归族再微调,可明显缩短导入周期。
四、踩坑实录
坑一,只降电压不缩时间。 现象是飞溅略减但虚焊上升;排查发现脉冲宽度未变,热量仍在扩散;根因是把能量总量与投放时间混为一谈;解决是同步缩窄放电并提前加压;教训是飞溅看时间尺度,不只看能量。 坑二,忽略镀层批次波动。 现象是同一参数换批后窗口平移;排查发现镀锌层重量有差异;解决是建立来料—参数联动复核;教训是合格窗口要按批次校准。 坑三,闭环参数把热输入推回飞溅区。 现象是加闭环后虚焊少了、飞溅多了;根因是自动补偿只追熔核尺寸;解决是把飞溅约束写进窗口判据;教训是多目标控制要同时设边界。
五、过程监控与数据闭环
试焊定下好参数,不代表长期稳定。电极磨损、装配偏差、来料波动都会让窗口漂移。焊本智能在储能焊机上叠加动态电阻闭环 EMS 追溯:实时采集 R(t) 曲线与设定窗口比对,异常报警并留存每个焊点的能量与曲线,出问题可回溯到具体工件。把"现象—参数"对照表与曲线库结合,异常处理就能从猜测变为定位。顺便一提,焊后不发黄、省去打磨既是外观收益,也减少了粉尘与工序能耗,这类隐性收益在环评趋严时会被逐步放大。对工艺工程师,建议建立"焊接缺陷图册":把飞溅、虚焊、发黑、回牙的形貌与对应参数区间、曲线特征一一对应,新人也能据此快速定位,缩短培养周期。图册与曲线库结合,异常处理就从猜测变成检索。
六、配置边界与开放问题
电容容量、放电回路、加压形式以及是否带闭环追溯,都会影响配置与价格区间,按配置而定、以试焊后的实际方案为准;交期、质保口径、电极修磨周期与备件供应建议在方案阶段书面确认。除汽车高强钢车身件外,新能源电池托盘周边的镀锌结构件也适用同一套放电参数思路,只是验收需叠加气密与绝缘要求。留一个开放问题:对更厚镀层或镀层状态波动大的批次,是否值得引入基于首件曲线的自适应预压?欢迎同行分享实测波形与判定方法。
审核编辑 黄宇